MATERIAL STORY
強さと軽さ、そして美しさ。
手にしたときの軽さ。締結部品に求める強さ。眺めるたびに目が留まる美しさ。その三つを、一本のチタンに。
最後の一本まで、選びたくなる。
好きなホイールを選び、ボディの色との組み合わせを眺める。少し離れて全体を見て、もう一度、足元へ近づく。そのとき、小さなボルトやナットにも自分の好みを重ねたくなる。
洗車のあと、ふと目が留まる。駐車場で愛車へ歩きながら、少しだけうれしくなる。細部を選んだ満足感は、そんな何気ない時間に顔を出します。
Thunder Boltが届けたいのは、素材と造形を知るほどに、選んだ一本への愛着が深まる体験です。その物語は、チタンという金属から始まります。
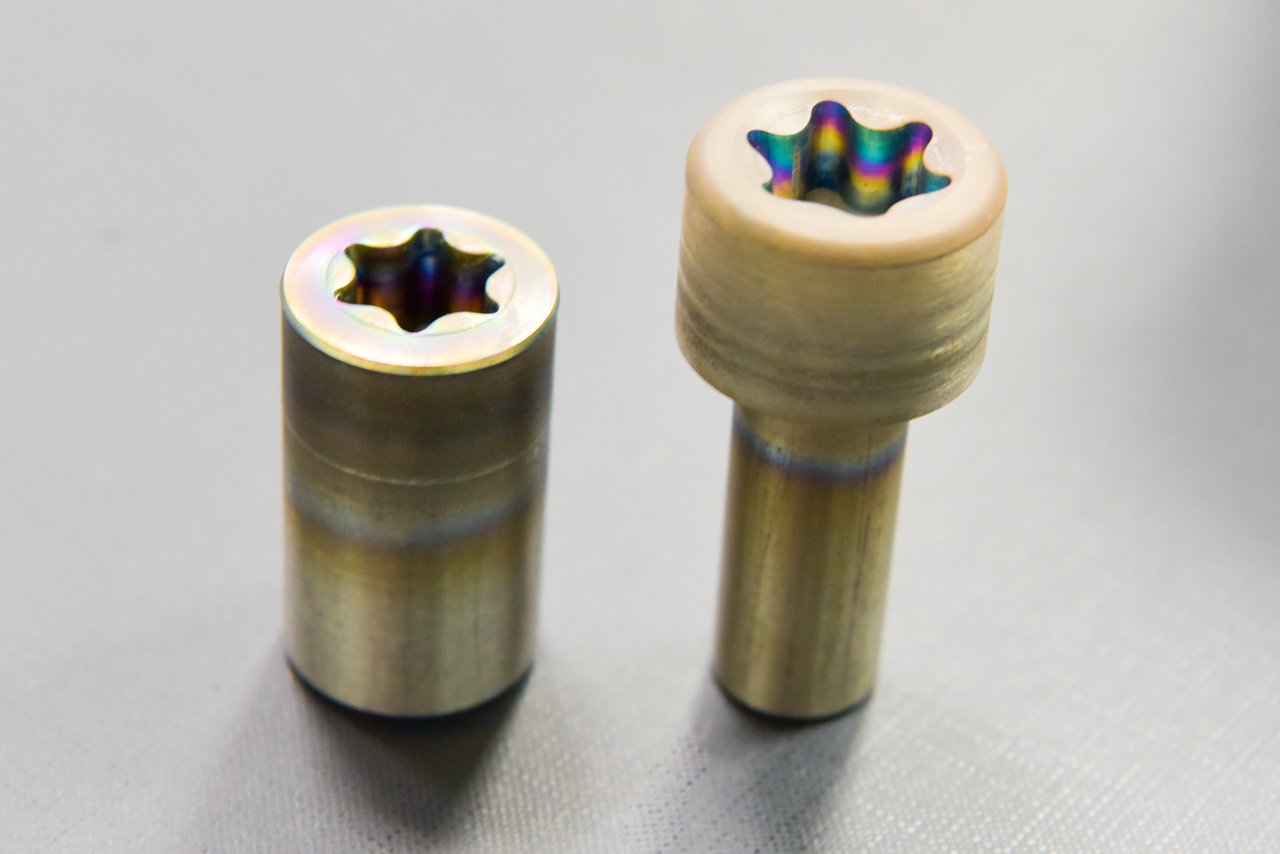
AEROSPACE MATERIAL / Ti-6Al-4V
航空宇宙の素材を、愛車の一本へ。
航空機の機体構造、ジェットエンジン、ロケット部品。Ti-6Al-4Vとその派生材は、軽量化と強度が求められる航空宇宙分野でも使われるチタン合金です。
NASA(米国航空宇宙局)の技術記事でも、Ti-6Al-4Vは宇宙機の推進系に用いられる材料として紹介され、推進剤との材料適合性が検証されています。
Thunder Boltが主要製品に選ぶのも、Ti-6Al-4V(Gr.5)。高い比強度を備えるα+β型チタン合金を鍛造し、CNCで形を整える。航空宇宙の世界にもつながる素材の魅力を、愛車の細部で味わうための一本です。
材料の用途・研究背景:TIMET「TIMETAL 6-4」/NASA「航空宇宙用金属と推進剤の材料適合性」。ここでは合金の用途と研究例を紹介しています。
軽くする。そのために、強い素材を選ぶ。
Thunder Boltの主要製品に採用するTi-6Al-4V(Gr.5)は、アルミニウム約6%、バナジウム約4%を含むチタン合金。通称「64チタン」です。小さな一本にも、軽さと強さを求める。そのために、私達はこの素材を選んでいます。
LIGHTNESS
約44% 軽い
鉄(SPCC)と同じ体積で比較。
密度は約4.43 g/cm3。
TENSILE STRENGTH
895MPa以上
引っ張る力に耐える強さ。
Ti-6Al-4Vの引張強さの規格値。
PROOF STRESS
825MPa以上
永久変形に対する強さの目安。
Ti-6Al-4Vの0.2%耐力の規格値。
日本チタン協会の掲載値に基づく材料の比較です。約44%は密度4.43と鉄(SPCC)7.85から計算。実際の製品重量は形状や寸法によって変わります。
純チタンに近い軽さで、強さを高める。
純チタンとTi-6Al-4Vは、同じ「チタン」でも性質が異なります。Ti-6Al-4Vの密度は純チタンと近い一方、引張強さの規格値は純チタン2種を大きく上回ります。重量あたりの強さを表す「比強度」の高さ。軽量化と強度を両立させたい部品に、この素材が選ばれる理由です。
| 材料 | 密度 (g/cm3) | 引張強さ (MPa) | 0.2%耐力 (MPa) |
|---|---|---|---|
| Ti-6Al-4V(Gr.5) Thunder Bolt主要製品の採用材 | 約4.43 | 895以上 | 825以上 |
| 純チタン(CP2種) | 約4.51 | 340〜510 | 215以上 |
| ステンレス鋼(SUS304) | 約7.90 | 520以上 | 205以上 |
| アルミニウム合金(A7075-T6) 機械的性質は板厚1mmの掲載値 | 約2.80 | 540以上 | 460以上 |
出典:日本チタン協会「物理的性質・機械的性質」。密度は参考値、引張強さ・0.2%耐力は同協会掲載の規格値です。材種・材料形態・処理条件によって値は異なり、完成したボルトやナットの保証値を示す表ではありません。スマートフォンでは表を横にスクロールできます。
数値と材料規格について
引張強さは材料を引っ張ったときに耐えられる最大の応力、0.2%耐力は荷重を取り除いたあとに0.2%の永久ひずみが残る応力を示します。いずれも材料の強さを示す指標で、締付トルクや完成品の破断荷重とは異なります。
ASTM B348はチタン・チタン合金の棒材やビレットに関する材料規格です。個別製品の性能は形状・寸法・加工条件などにも左右されます。製品ごとの仕様は商品ページ、掲載試験の結果はこのページ下部の材料・試験資料でご確認いただけます。
素材から、一本の形へ。
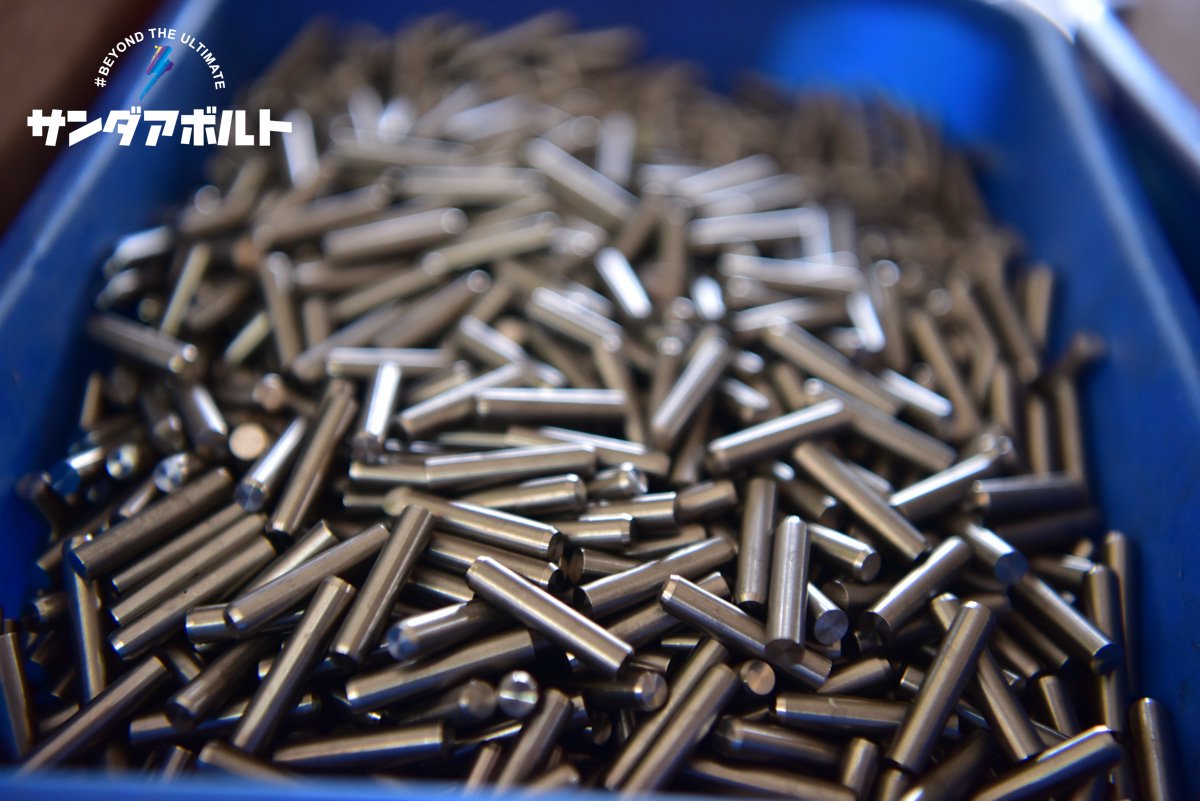
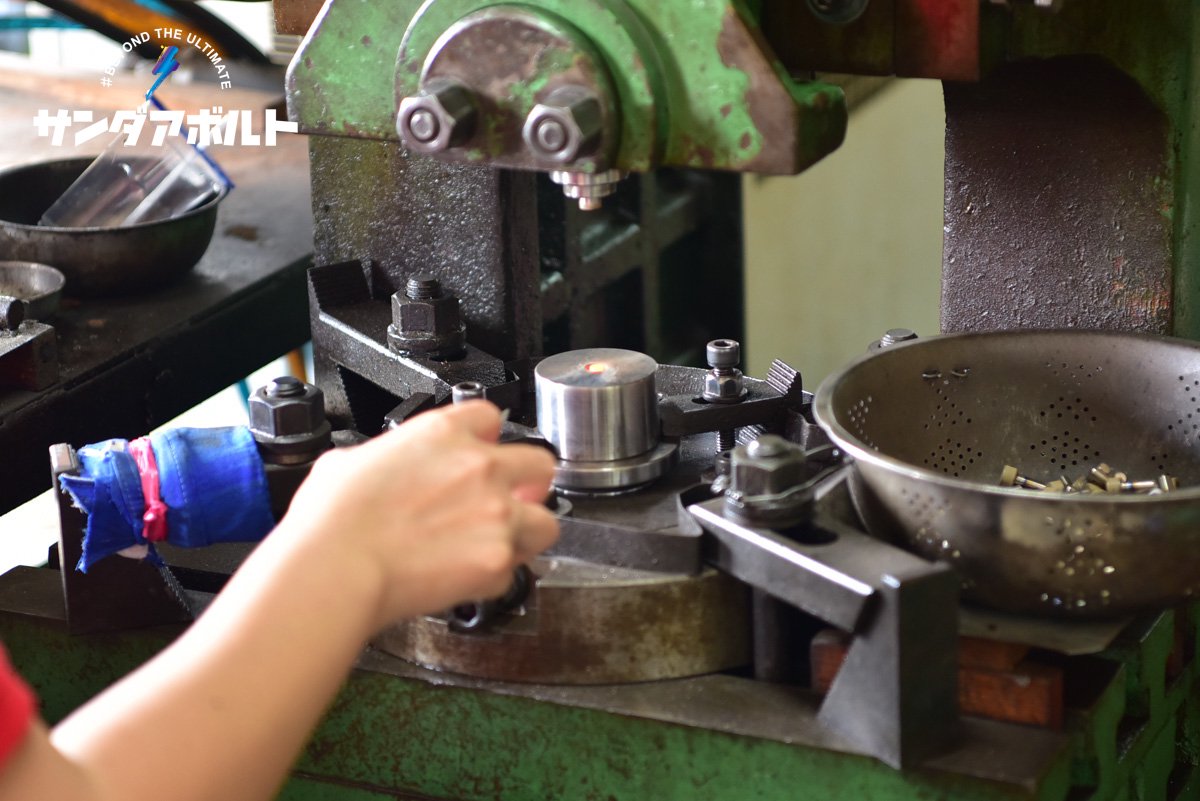
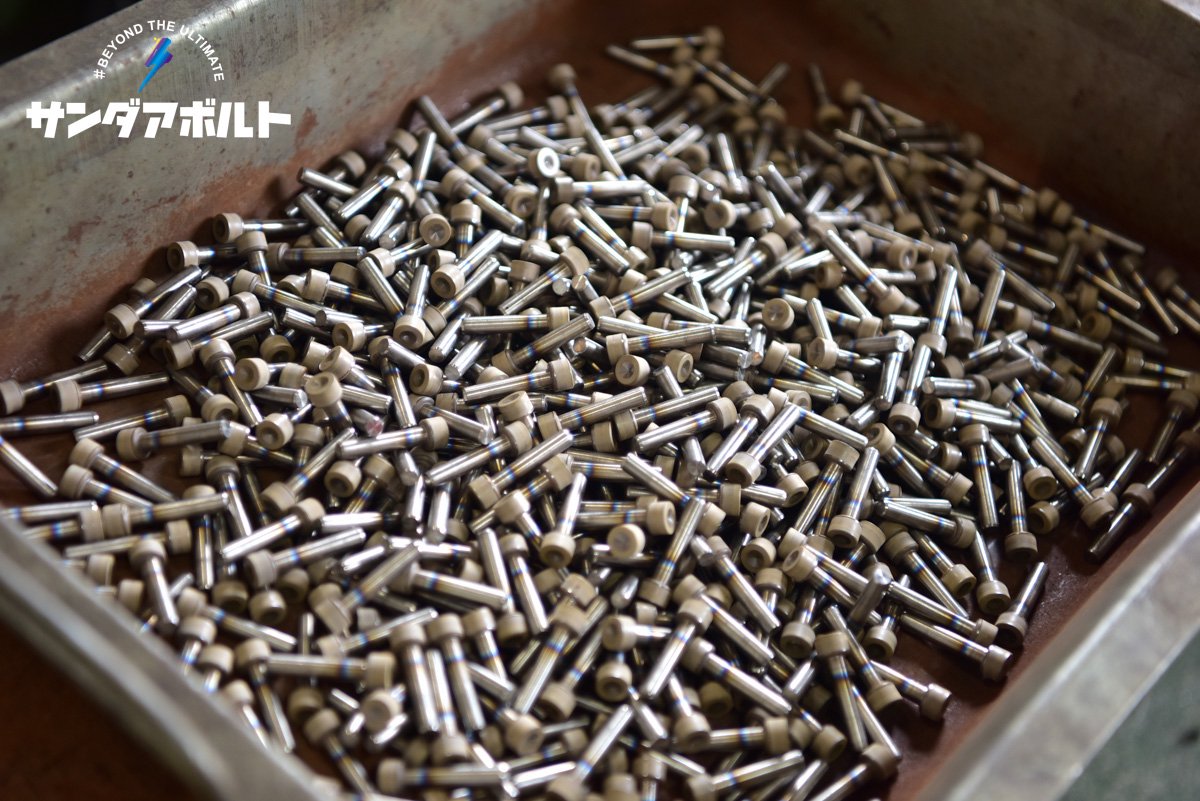
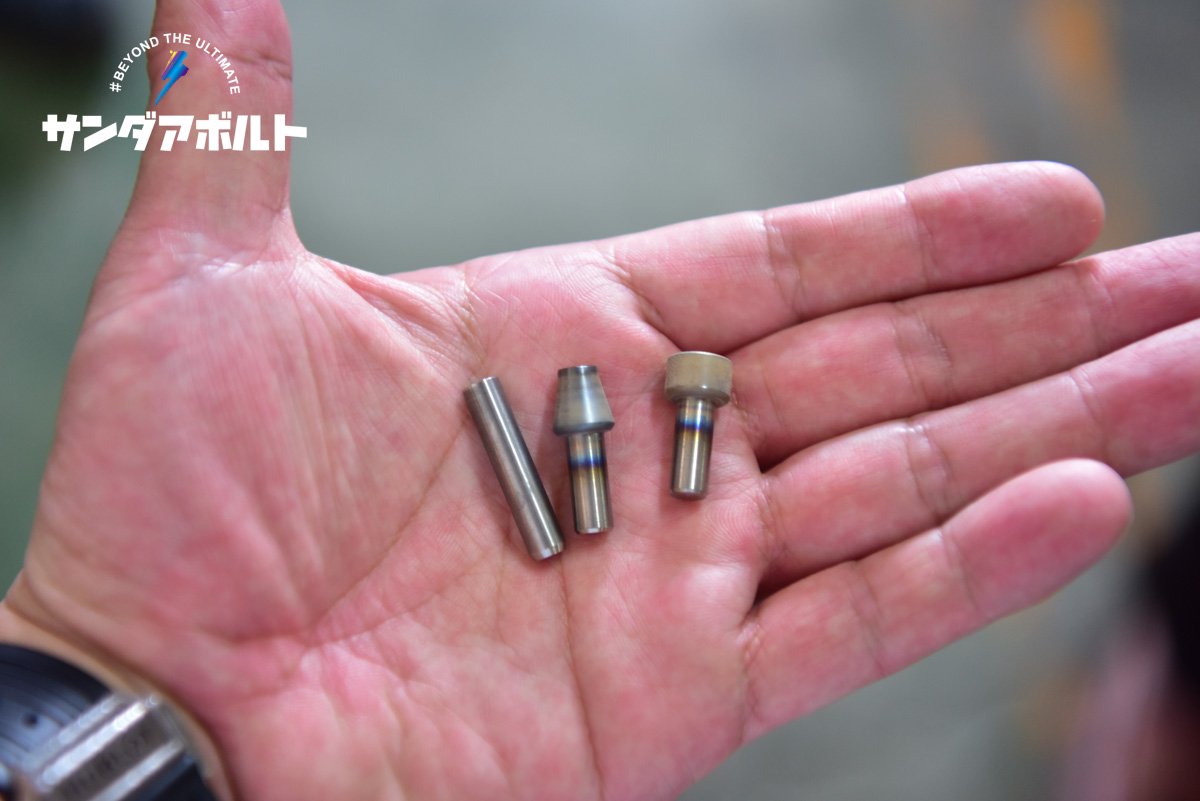
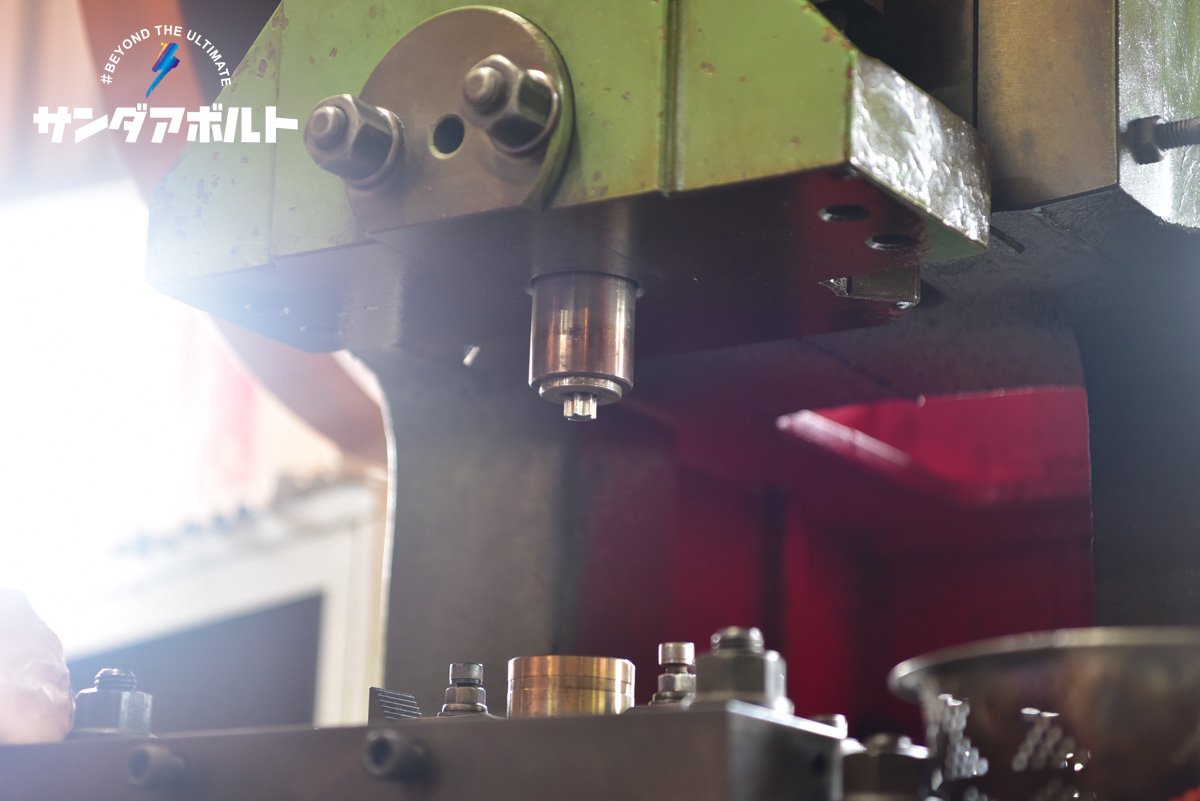
高周波誘導加熱・鍛造成形|素材から形を生み出す
真っすぐなチタンの素材が加熱され、金型の中で力を受ける。ボルトの頭部や工具のかかる形状が、少しずつ姿を現します。高周波誘導加熱と鍛造成形。完成した一本からは見えにくい工程に、ものづくりの手間が重なっています。
チタン合金の鍛造条件は、組成、形状、目標とする金属組織によって変わります。加熱温度・保持時間・雰囲気を管理し、成形不良や過度の酸化、組織変化を抑える。一つひとつの条件を整えながら、次の加工へつなぎます。
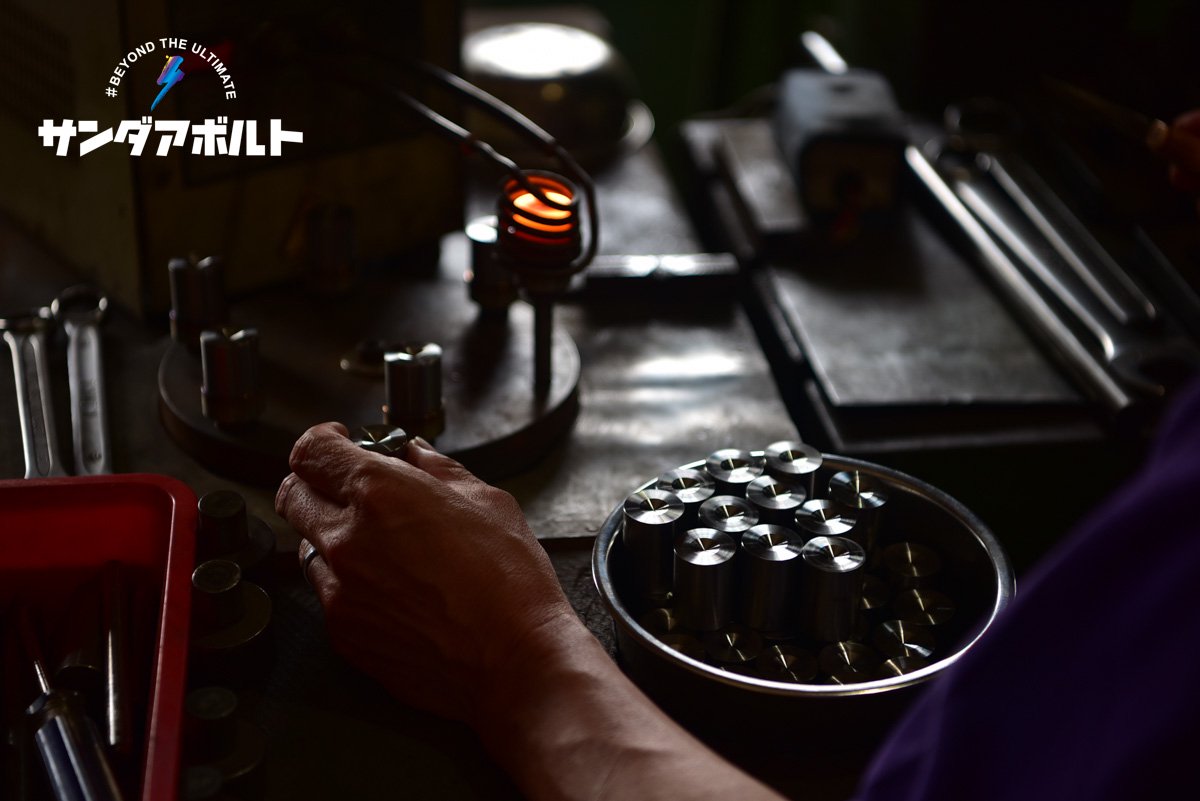
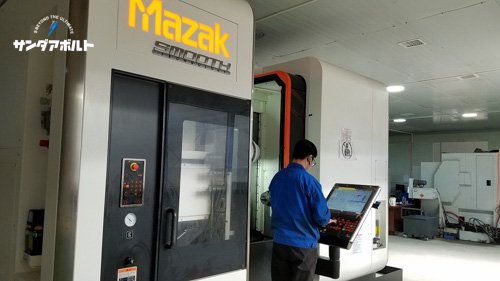
5軸CNCマシニング・非接触光学測定|精度を形にする
鍛造した素材に、切削工具が輪郭を与えていく。光を受ける面、工具が収まる部分、ホイールに接する座面。それぞれの形には、見た目と機能の両方に理由があります。
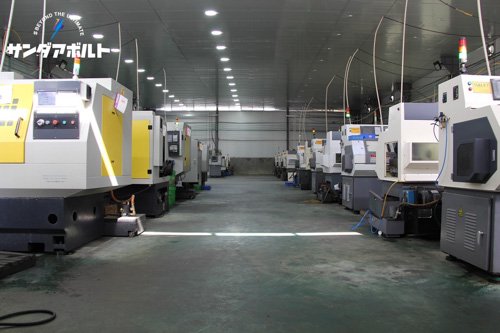
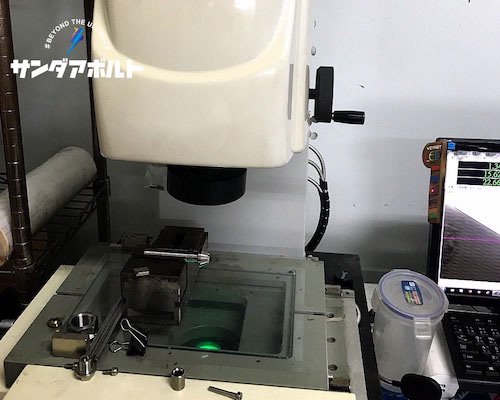
MAZAKの5軸工作機械を含むCNC設備で細部を仕上げ、非接触の光学測定で寸法や角度を確認する。眺めて気持ちがよい造形を、必要な精度とともに形にしていきます。
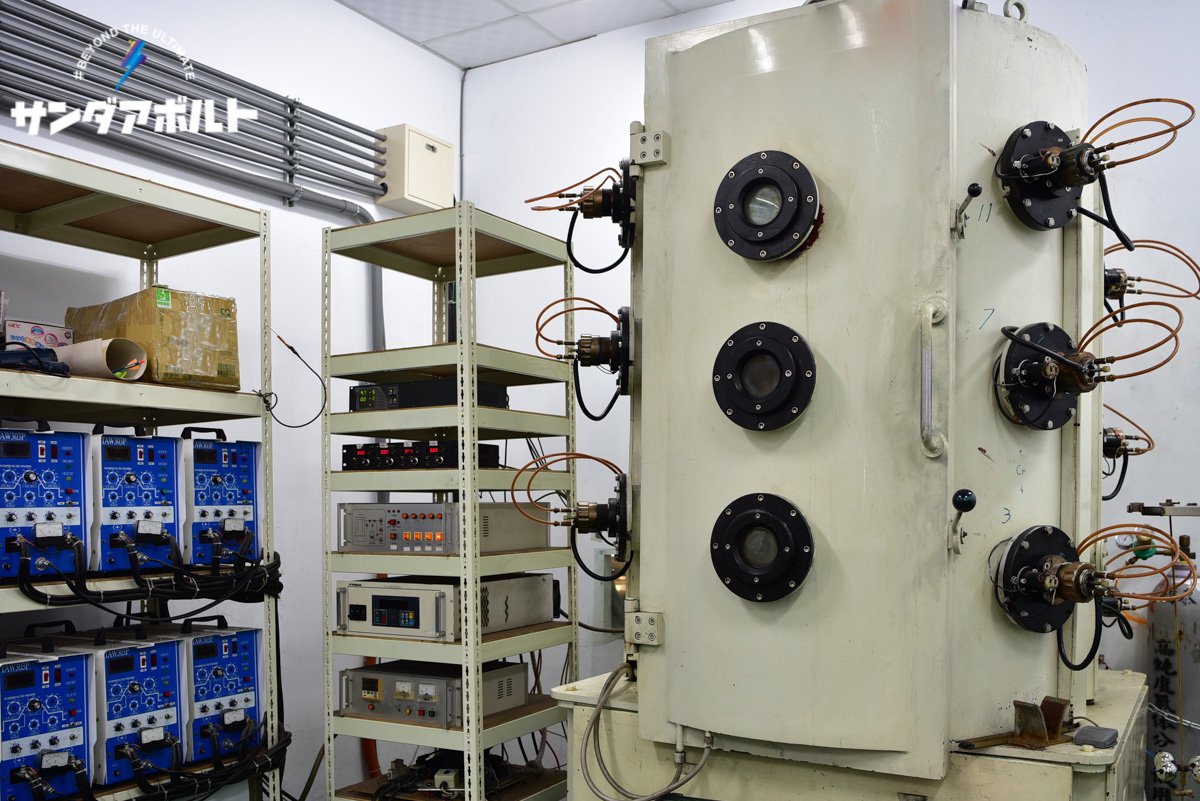
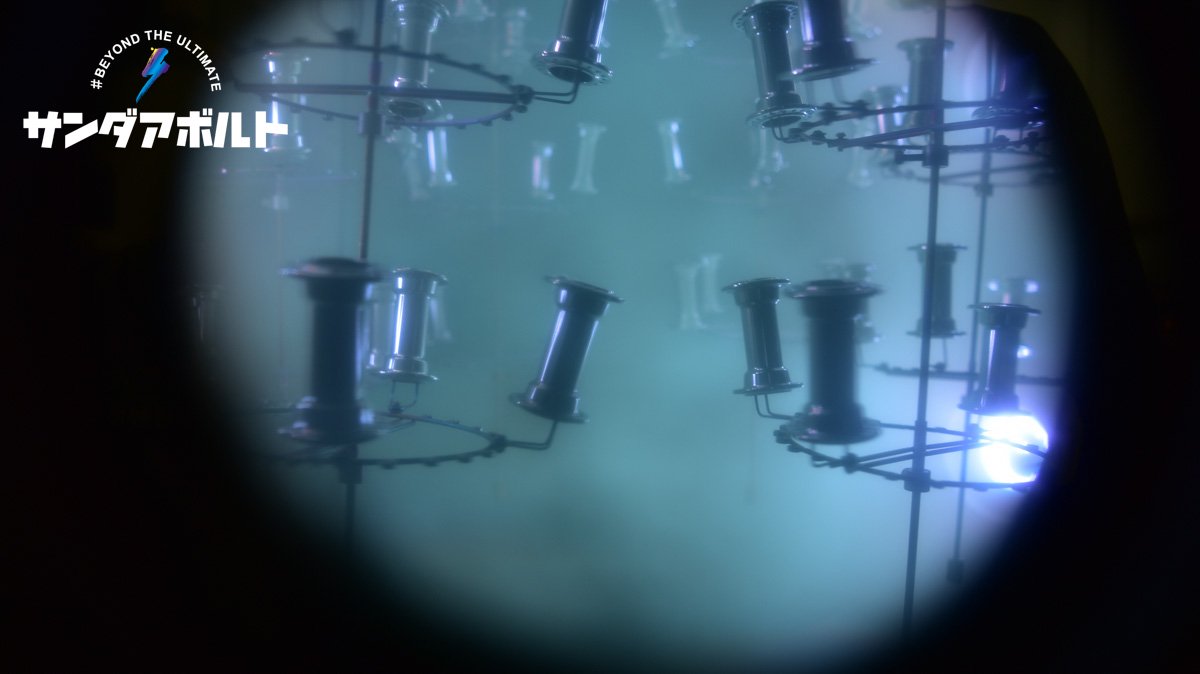
PVD・陽極酸化。最後に、好みの表情を。
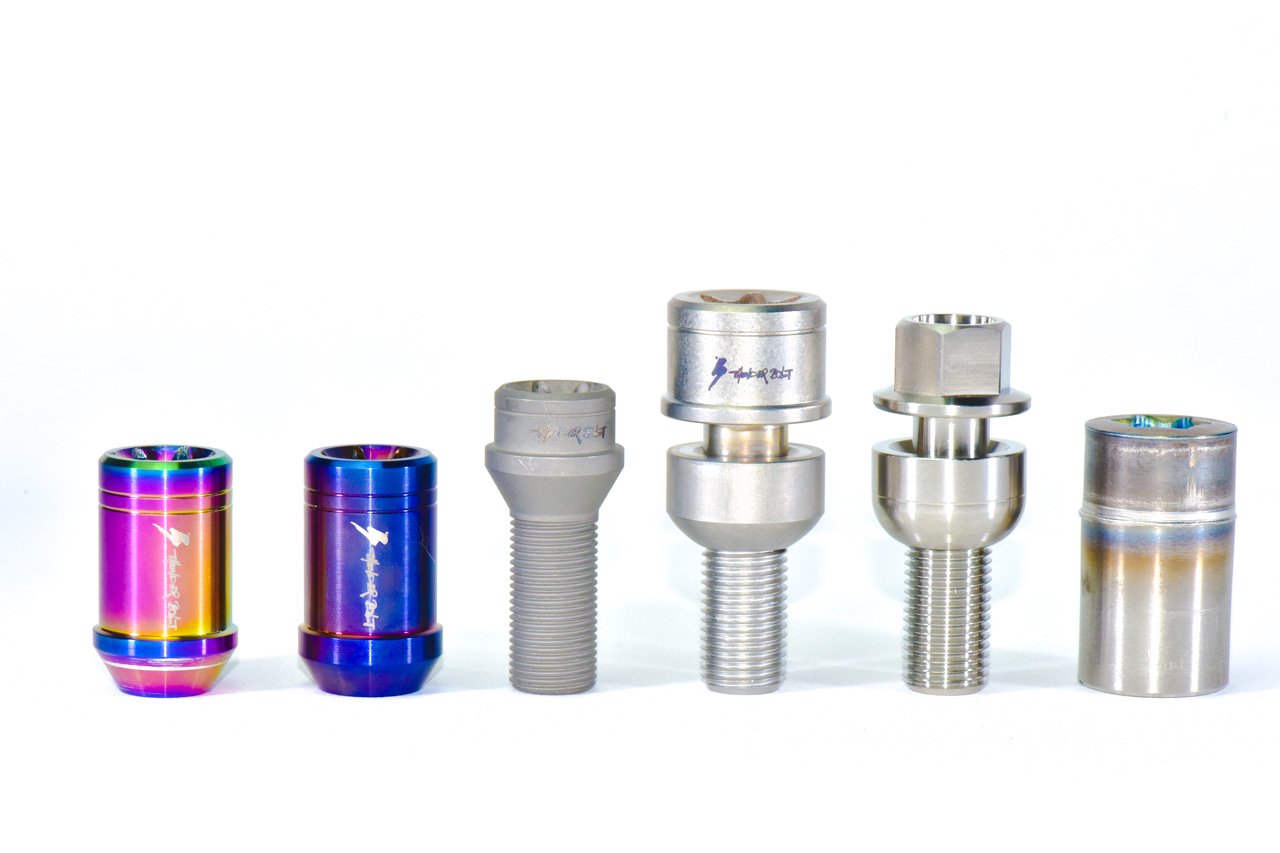
形が整った一本に、最後の表情を与える。深いブルーを差し色にするか、角度で移ろうオーロラを楽しむか。あるいは、金属そのものの光を静かに残すか。ここからは、愛車に似合う景色を思い描く時間です。
PVD(物理蒸着)、陽極酸化、ブラスティング、切削面の仕上げ。工程の違いが、色の見え方や光沢、質感の違いになります。チタン表面に形成される安定した酸化皮膜は、耐食性にも寄与します。素材の性質を知ったうえで、最後は自分の好きな表情を選ぶ。その自由も、Thunder Boltを楽しむ一つです。
知って選んだ一本は、眺める楽しさも違う。
箱を開け、一本を手に取る。軽さを確かめ、削り込まれた輪郭を指先でなぞり、光の向きを変えて色を眺める。航空宇宙にもつながる素材と、その形をつくる工程を知ると、小さな部品の見え方が変わってきます。
ホイールに収まった姿を、少し離れて見てみる。近づけば、自分で選んだ色と造形がある。走り出す前にも、帰ってきたあとにも、愛車を見る理由が一つ増える。
軽さと強さを選び、その姿まで好きになる。
その満足を、愛車の一本から。
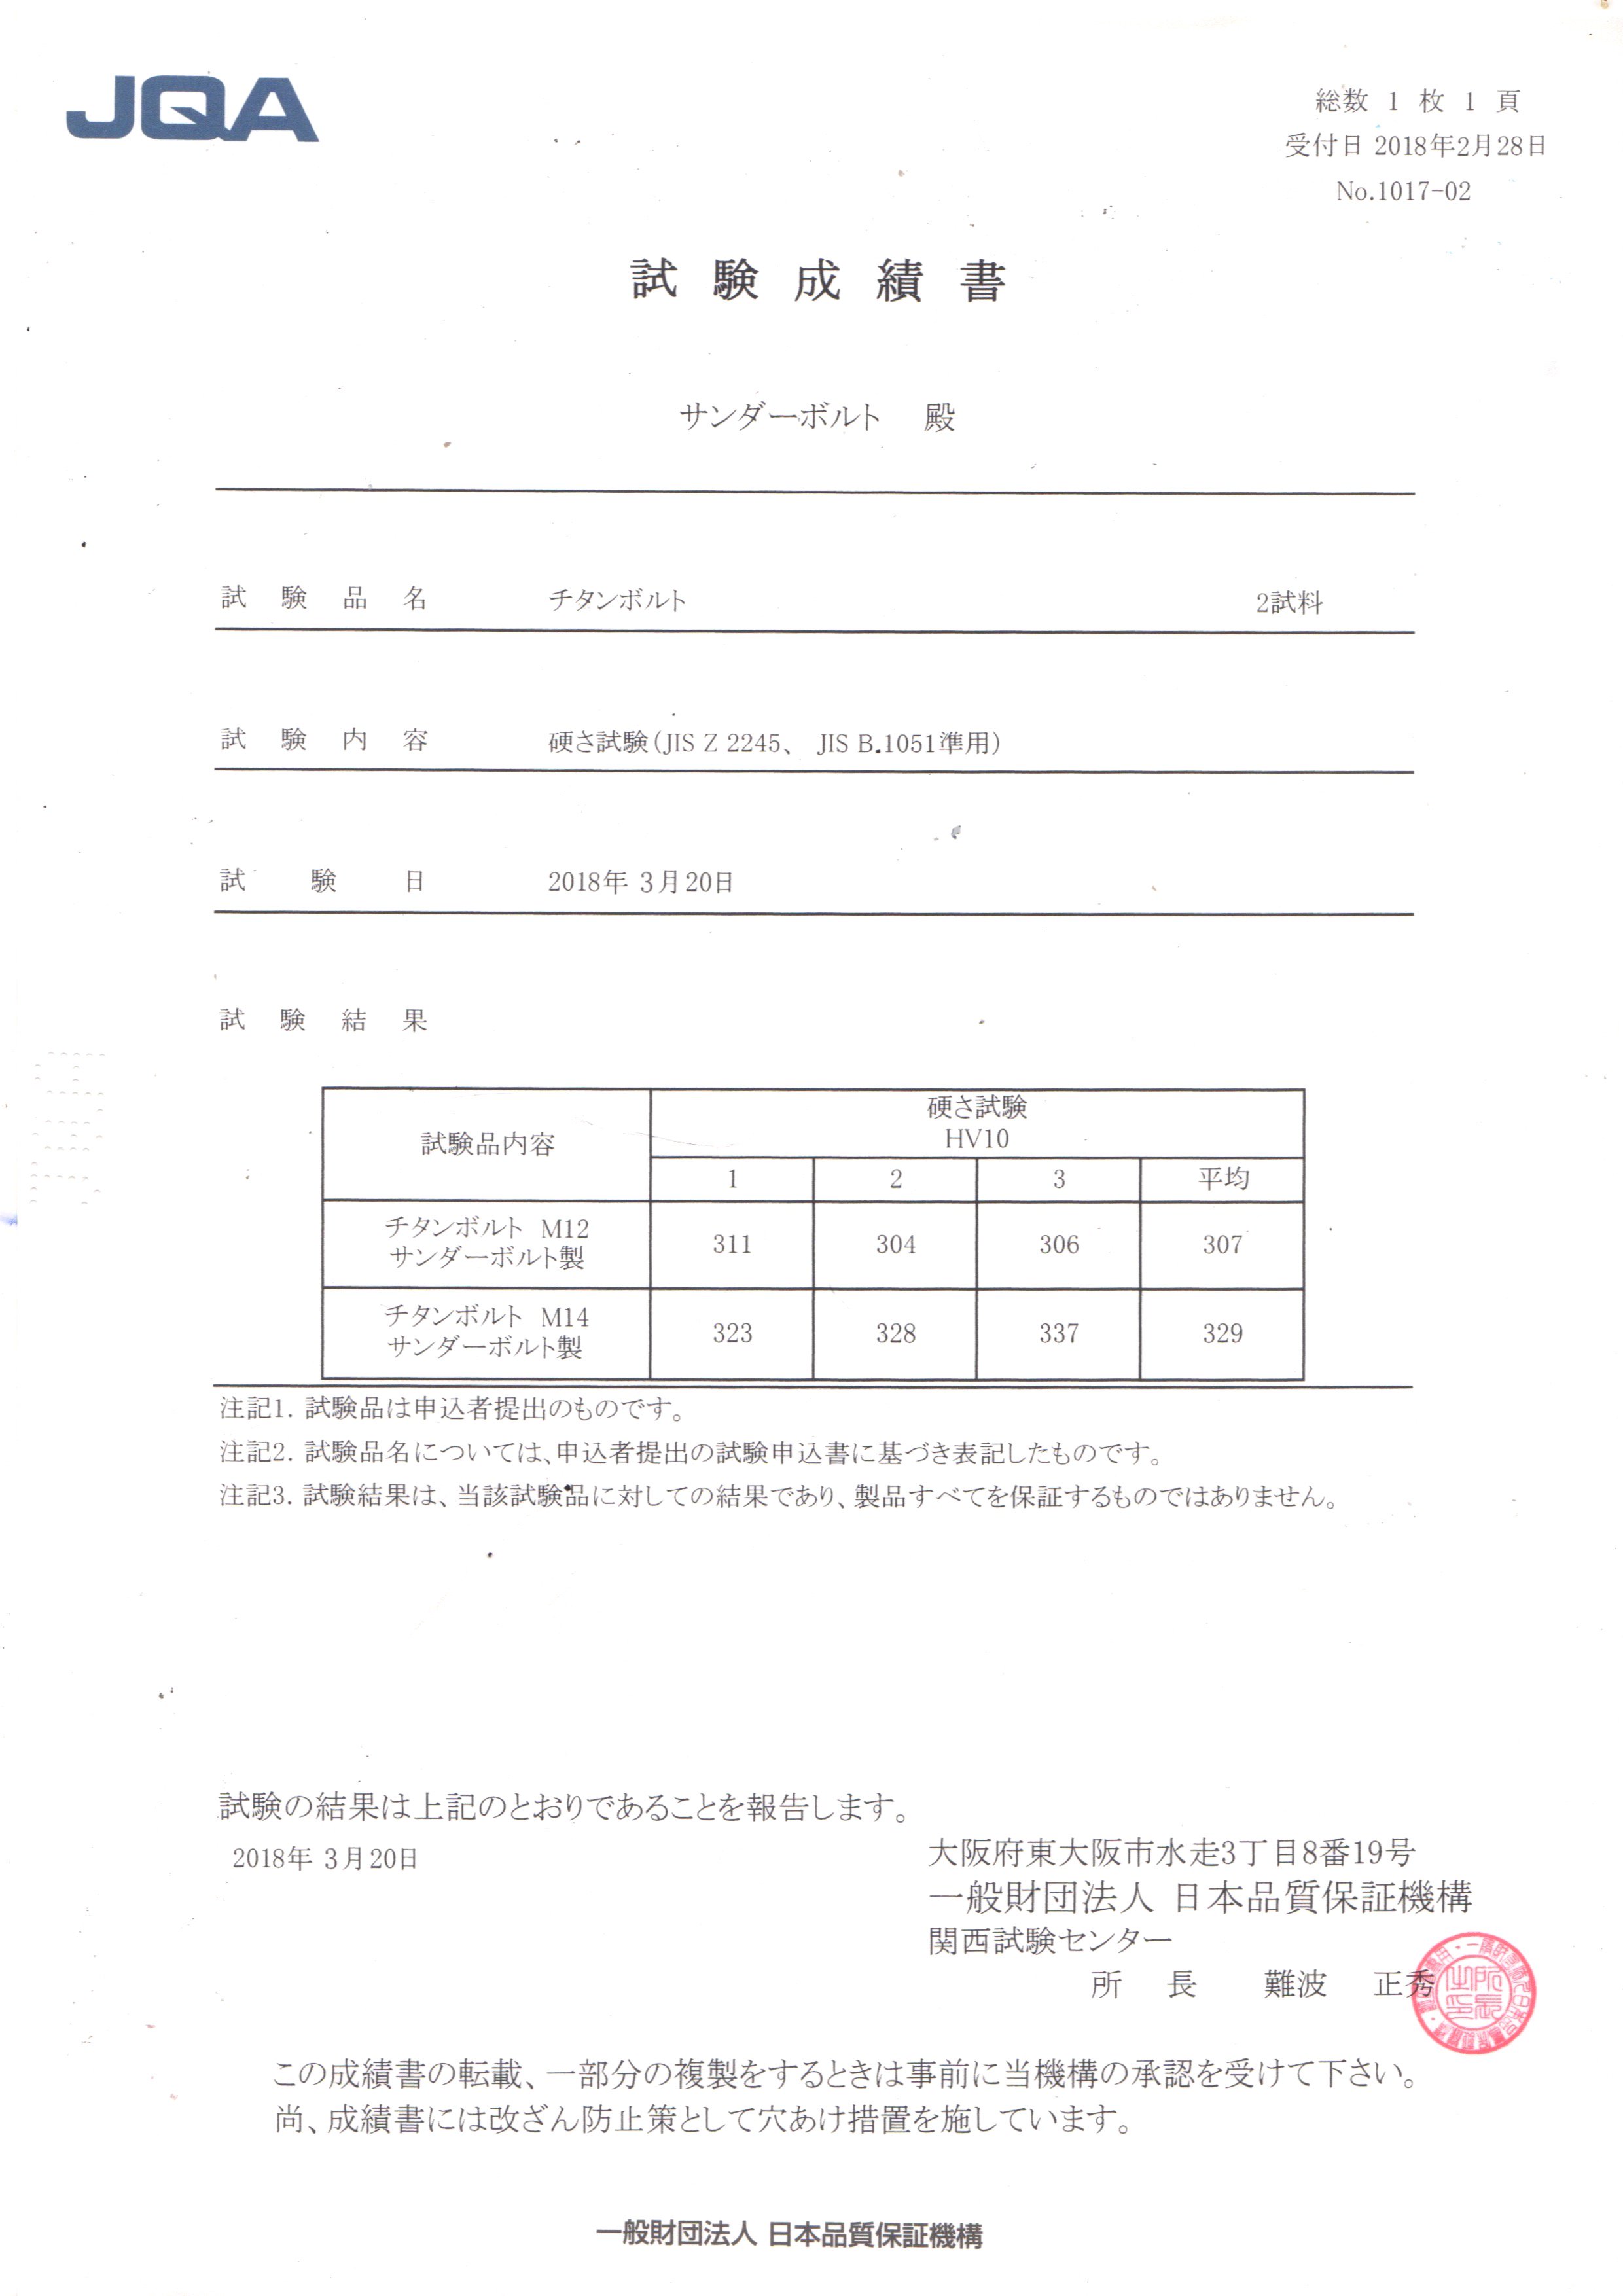
ミルシート・JQA試験資料を見る
掲載資料は、資料に記載された試料・条件に対する結果です。すべての製品や使用条件に同じ数値を保証するものではありません。
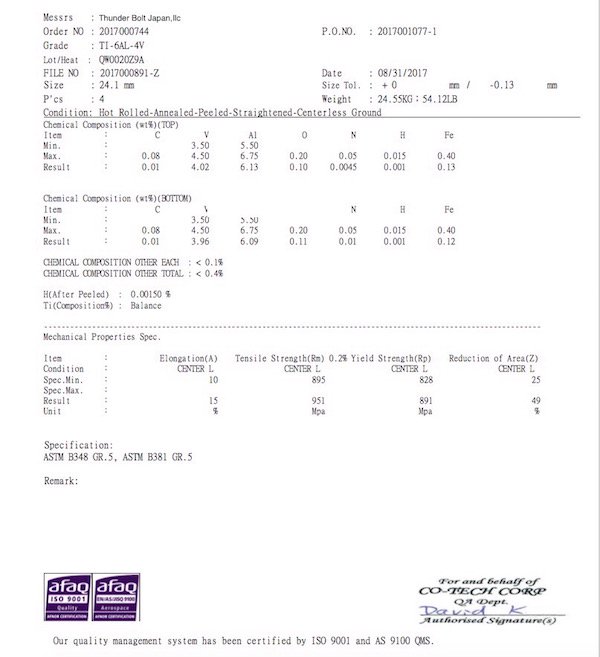
材料・加工の参考資料:日本チタン協会「物理的性質」/TIMET「TIMETAL 6-4 Properties」PDF/日本チタン協会「表面処理」。一般的な材料特性の出典であり、Thunder Boltの個別製品を認証する資料ではありません。